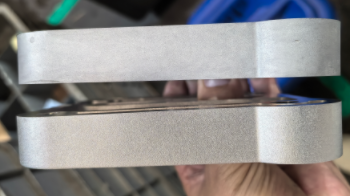
在浙江、宁波地区的铝阳极氧化加工企业中,白斑和色差是高频质量投诉。许多技术员反复调整氧化槽的电流密度、温度和染色时间,问题却依然反复出现。大量现场验证表明,阳极氧化白斑色差的诱因中,前处理清洗不彻底占比超过六成。换句话说,问题出在氧化之前,而不是氧化本身。
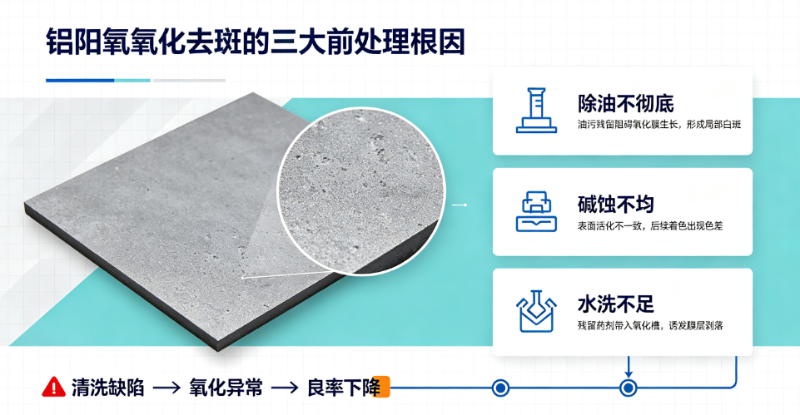
铝阳极氧化白斑色差的三个前处理根因 根因一:除油不彻底,局部氧化膜无法正常生长。铝件在CNC加工、冲压、搬运中会附着切削液、冲压油和手汗。这些油污若未完全清除,阳极氧化时会在表面形成隔离层,阻碍氧化膜生长。该区域膜层偏薄甚至缺失,染色后便呈现边界清晰的白斑。
根因二:碱蚀槽液缓蚀剂选用不当,铝基体溶解不均。 碱蚀用于去除自然氧化层并调整表面状态,但若溶解速度不均匀,表面粗糙度差异会在氧化后表现为膜厚偏差和色泽不均。测试数据显示,不含缓蚀剂的碱蚀槽处理6063铝合金后,氧化膜厚度偏差可达±3.1μm,边缘还可能出现腐蚀坑。
根因三:清洗后表面能不足,润湿性差影响氧化反应均匀性。清洗后若残留微量油膜,表面张力偏高,电解液在工件表面的润湿状态不均匀。润湿差的区域反应速率偏低,成膜速度慢,最终膜层厚度和孔隙结构产生差异,染色后色差随之出现。
博莱富尔PC-105铝材清洗剂如何从清洗环节解决
博莱富尔PC-105铝材清洗剂
针对铝阳极氧化前处理场景设计,核心思路是“去油”与“护基”同步完成。产品采用复合表面活性剂体系,pH值控制在9-10的弱碱范围,能有效分解冲压油、拉伸油等顽固油污,同时避免强碱对铝基体的腐蚀。对于浙江、宁波地区大量使用的6063铝合金型材和6061精密件而言,这一点尤为关键——铝是两性金属,强碱条件下会发黑、失光甚至点蚀。
判断清洗是否到位,不能只看表面是否干净。行业常用38号达因笔测试:在清洗后的铝件表面划一道,若墨水均匀铺展、不断痕,说明表面张力达到38mN/m以上,油污残留已降至足够低的水平。PC-105处理后的铝材表面能稳定通过该测试,为后续阳极氧化提供活性均匀的基底。
前处理良率管控的四个关键动作 1. 来料清洁度抽检:每批次铝材做水滴角测试,接触角偏大说明表面已有油膜或氧化污染,需调整清洗参数。
2. 清洗槽液浓度定期滴定:活性成分随使用消耗,建议每周做滴定或电导率检测,不能凭“加了多少”判断。
3. 清洗后必做达因笔验证:在工件不同位置各划一道38号达因笔,墨水均匀铺展即为合格。
4. 控制清洗与氧化的等待时间:清洗合格的铝件在空气中放置过久会重新生成自然氧化膜并吸附污染物,建议2小时内进入氧化槽。
宁波一家铝型材加工企业引入博莱富尔PC-105铝材清洗方案并执行上述管控后,阳极氧化白斑类不良率从反复波动状态稳定至2%以下。事实证明,阳极氧化白斑色差的根治战场不在氧化槽,而在清洗槽。选对铝材清洗剂、管好前处理参数,良率提升是水到渠成的事。
 博莱富尔直供热线:
400-0512-956 / 13405109835
 工业清洗剂源头厂家16年专注研发生产 为企业定制整体解决方案