在重庆铜梁高新区、渝西压铸产业带,一体化压铸电池托盘、大型结构件下线后,深腔发黑是品控高频问题。不少工艺员第一反应是“没洗干净”,于是加大清洗剂浓度、延长喷淋时间,结果发黑反而更严重。
结论先行:深腔发黑大概率不是残留,是腐蚀。 ADC12压铸铝在碱性清洗环境中,深腔、盲孔等积液部位的腐蚀速率是平面部位的3-5倍。清洗液滞留深腔,局部碱度持续升高,铝基体被侵蚀,表面生成灰黑色腐蚀产物。盲目提高浓度或槽温,只会加速腐蚀,甚至导致工件报废。
如何判断是残留还是腐蚀? 用白色无尘布蘸取少量清洗液擦拭发黑部位,若布上无明显油污,且发黑呈均匀灰黑色,基本可判定为腐蚀而非残留。此时应更换清洗剂,而不是继续调整喷淋设备参数。
解决方案:从配方源头控制腐蚀。
博莱富尔压铸铝喷淋清洗剂PC-200A采用弱碱性体系,内置铝材专用缓蚀剂,清洗过程中在金属表面形成致密保护膜,阻隔碱液对深腔部位的侵蚀。针对重庆渝西产线常见的大型一体化压铸件,PC-200A建议工艺参数:温度50-60℃,喷淋压力适中,清洗时间3-5分钟,漂洗彻底,烘干及时。
该产品已在重庆多家压铸企业喷淋线稳定运行,有效解决深腔发黑、盲孔白斑等问题。
博莱富尔专注工业制造清洁与表面质量提升,为压铸铝加工企业提供喷淋清洗系统解决方案。
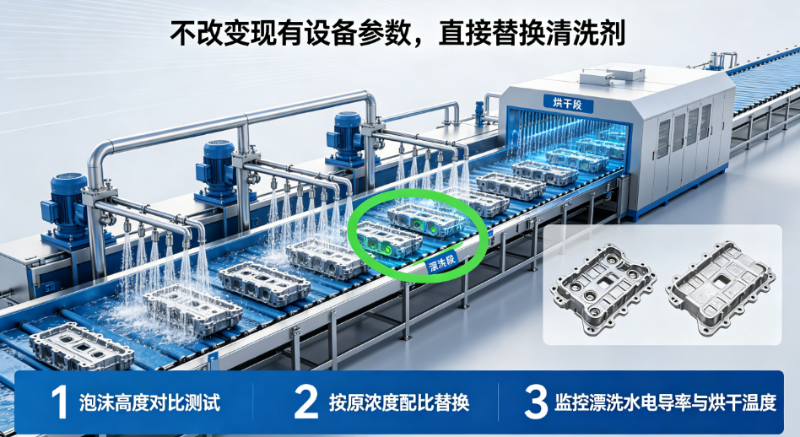
如果你的产线也在渝西,正被大型压铸件深腔发黑困扰,建议先做一次槽液腐蚀性测试,再决定是否调整清洗方案。选对清洗剂,比反复调参数更有效。
 博莱富尔直供热线:
400-0512-956 / 13405109835
 工业清洗剂源头厂家16年专注研发生产 为企业定制整体解决方案