苏州及长三角地区是汽车压铸铝零部件的重要生产基地,电机壳、变速箱壳、电池包壳体等产品出厂前必须通过VDA19或ISO16232清洁度检测。但不少工厂的工艺工程师发现:工件外观看着干净,颗粒物计数却总是超标。问题到底出在哪?
一、压铸铝清洁度检测不过关的四个高频原因
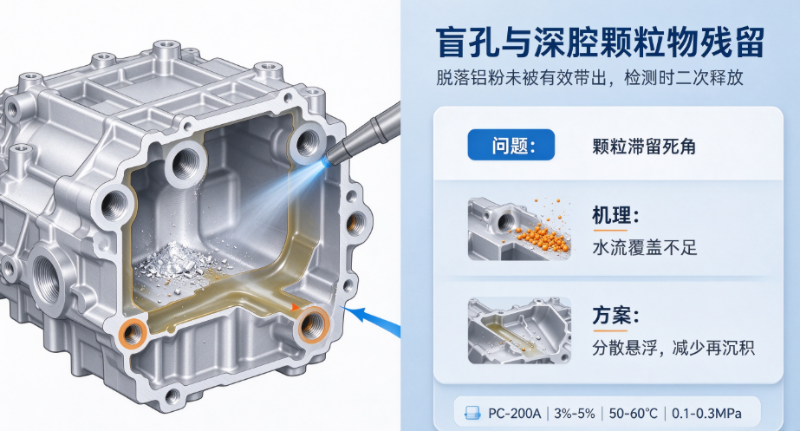
1. 盲孔与深腔颗粒残留 压铸铝壳体普遍带有油道、螺纹孔和深腔。高压喷淋水流难以到达死角,脱落的铝粉和切屑留在内部,检测萃取时一冲就出来,直接拉高颗粒物计数。
2. 清洗后表面发黑发暗 这不是清洁力不够,而是腐蚀。ADC12、A380等压铸铝在碱性清洗液中,铝基体与硅相形成微电池,铝优先溶解,表面硅富集层增厚,宏观呈现灰黑色。发黑工件往往被判外观不合格。
3. 水渍白斑 清洗液残留在盲孔和狭缝中,烘干后析出白色结晶。白斑不仅影响外观,还可能被误判为颗粒物残留。
4. 脱模剂碳化残留 压铸过程中使用的脱模剂在高温下碳化,附着在工件表面形成顽固油膜。普通清洗剂难以彻底去除,影响后续涂装和密封测试。
二、PC-200A喷淋清洗方案如何对标VDA19 博莱富尔PC-200A是针对压铸铝喷淋工艺开发的专用清洗剂,从三个层面支撑清洁度达标:
- 分散悬浮技术:清洗过程中脱落的颗粒物被稳定悬浮在槽液中,防止二次沉积到工件表面或盲孔内。
- 铝材专用缓蚀剂:在金属表面形成吸附保护膜,去污同时抑制发黑发暗。
- 低泡配方:高压喷淋时槽液不溢泡,保障连续作业和喷淋覆盖均匀性。
推荐工艺参数:配比浓度3%-5%,清洗温度50-60℃,喷淋时间3-5分钟,喷淋压力根据工件结构在0.1-0.3MPa调整。终漂洗建议使用去离子水,配合热风烘干减少白斑。
三、VDA19标准下的验证方法 VDA19.1规定了零部件清洁度检测的萃取、过滤和颗粒物分析方法。建议工厂在批量切换清洗剂前,先用代表性工件做小批量试样,按照标准流程验证颗粒物数量和尺寸分布。重点观察:盲孔内颗粒物是否降低、表面是否发黑、干燥后有无白斑。确认达标后再导入量产。
四、苏州本地化服务与趋势 博莱富尔位于昆山,专注工业制造清洁与表面质量提升,服务苏州及长三角地区压铸铝加工企业。随着新能源汽车零部件清洁度要求持续收紧,清洗工艺正从“洗干净”向“可验证的清洁度管控”升级。选对清洗剂,是良率提升的第一步。
如需获取PC-200A样品、工艺参数对照表或VDA19清洁度验证方案,欢迎联系
博莱富尔技术团队。
 博莱富尔直供热线:
400-0512-956 / 13405109835
 工业清洗剂源头厂家16年专注研发生产 为企业定制整体解决方案