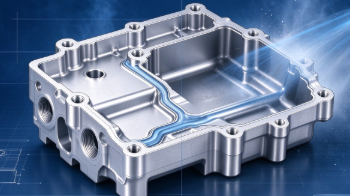
安徽新能源汽车电池壳产线上,6061铝合金件经过冲压、拉伸或机加工后,表面残留的拉伸油、切削液需要靠碱性清洗剂去除。但不少工艺人员遇到的是同一类反馈:油污去掉了,工件表面却出现黑点;有些件刚下线时正常,放置几天后开始泛黄。安徽亳州一家为头部电池厂配套铝制电池隔板的企业,就曾因清洗后黑点残留和久置发黄反复调整工艺,最终把排查方向锁定在清洗剂对铝基材的碱性侵蚀上。
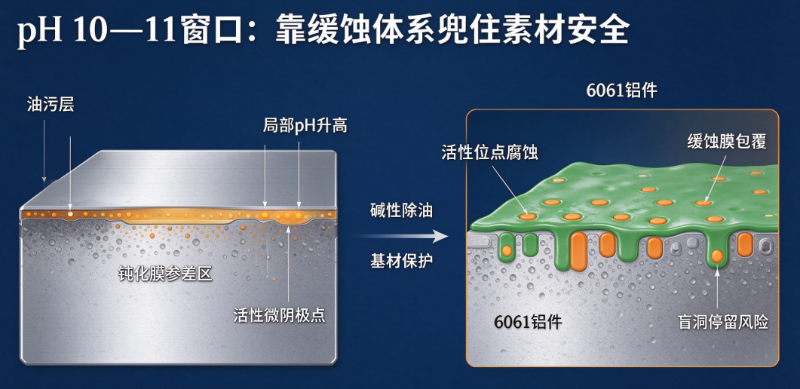
铝是两性金属,自然钝化膜只在pH 4.5—8.5区间相对稳定,超出后保护层开始溶解。行业技术资料给出的判断很直接:在pH高于约10的条件下清洗铝,如果配方中没有有效的腐蚀抑制剂,发黑型氧化腐蚀几乎不可避免;硅酸盐类缓蚀剂的作用机制,正是阻断铝表面的活性位点,把腐蚀从源头压住。国标GB/T
35759—2017对铝及铝合金水基清洗剂给出的pH范围是7.0—11.5,pH 10—11本身在标准框架内,但标准给出的是边界,不是安全承诺。碳酸钠这类弱碱在体系中起缓冲作用,缓蚀剂则通过在金属表面形成吸附膜来隔离基材与清洗液,同样标称pH 10—11的配方,有没有这套“兜底”设计,良率表现可以完全不同。
博莱富尔PC-105的配方思路落在这个判断上:在pH 10—11的碱性除油窗口内,把缓蚀组分纳入体系,让6061铝基材的活性位点在被清洗液接触时处于受控状态,而不是靠pH数值本身来承诺安全。但需要说清楚的是,安徽电池壳产线的来料状态、打磨程度、漂洗节奏差异很大,任何配方都不能替代客户用自身工件做上机验证。选安徽铝电池壳清洗剂,先追问“这个pH是靠什么兜住的”,比只盯pH数值,更接近产线良率的真相。
 博莱富尔直供热线:
400-0512-956 / 13405109835
 工业清洗剂源头厂家16年专注研发生产 为企业定制整体解决方案