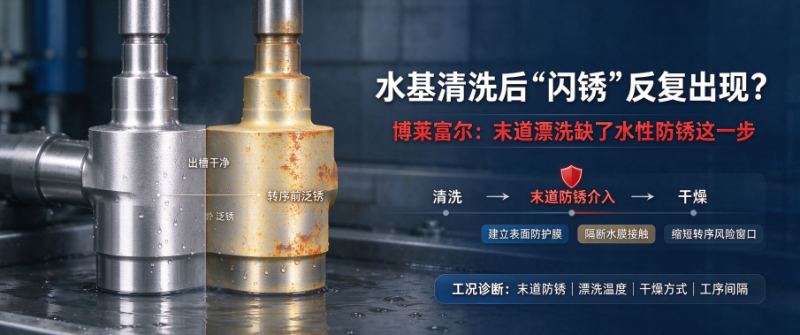
水基清洗后工件出槽时表面洁净,转入下道工序前却出现淡黄色锈迹,这一现象在碳钢、合金钢件上较为常见,业内称为“闪锈”。博莱富尔在服务精密金属零部件客户时,对闪锈的判断顺序是:先核查末道漂洗与出槽后的窗口状态,再评估清洗段本身。
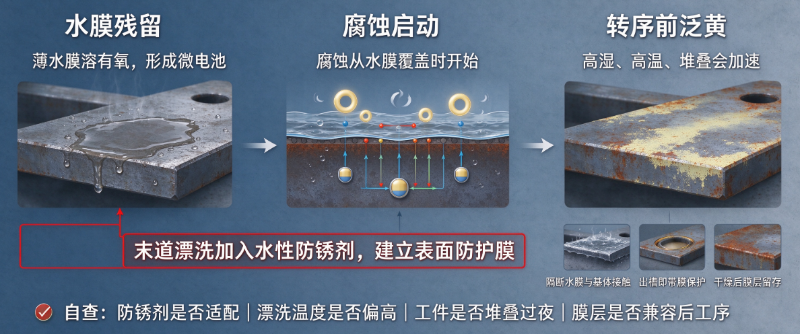
闪锈的成因:水膜残留引发微电池腐蚀。水基清洗后工件表面必然残留一层薄水膜,水膜中溶有氧,与铁基体构成微电池,腐蚀自出槽时即已开始。环境湿度高、温度高、工件堆叠通风不良时,腐蚀速率上升。现场注意力常集中在“洗得是否干净”,而“洗完到干燥之间”这段窗口往往是闪锈的实际发生区间。
末道漂洗的关键动作:水性防锈剂介入。常规漂洗使用清水或纯水,作用是带走残留清洗剂,本身不具备防锈能力。工件带纯水膜转序,等于为腐蚀提供电解质。合理做法是在末道漂洗中加入适配的水性防锈剂,使工件出槽时表面形成防锈膜,干燥后膜层留存,隔断水膜与基体的直接接触。该环节是水基清洗工艺的组成部分,而非附加选项。
防锈剂选型与参数须按材质区分。碳钢、合金钢件按药剂说明控制水性防锈剂浓度,漂洗温度建议保持在45—55℃区间,温度过高会加速溶氧腐蚀。铝合金件的防锈逻辑不同,需选用适配铝材的缓蚀体系,不可直接套用碳钢防锈剂。兼容性方面需注意:部分防锈剂与后续涂装、焊接工序存在冲突,带防锈膜的工件进入涂装前处理前,应确认膜层可被前处理工序去除,否则影响附着力,上线前须完成兼容性小试。
干燥与工序间隔管控。工件出槽后应尽快干燥,避免堆叠、避免带液膜过夜。热风干燥配合合理摆放,使水膜均匀蒸发,防锈膜均匀成膜。苏州、宁波等地区夏季高温高湿,该窗口风险放大,工序间隔管控应与防锈措施同步考虑。
博莱富尔在清洗与前处理工艺中的判断顺序为:先控制“洗完到干燥”这段窗口,再评估清洗段是否需要调整。闪锈不是清洗不彻底的表现,而是末道防护缺失的信号。水性防锈剂、漂洗温度、干燥方式、工序间隔四项管控到位,多数闪锈问题无需通过更换清洗剂解决。
常见问题 Q:闪锈是否说明清洗剂去污力不足?
A:不一定。若工件出槽时表面洁净、转序后泛锈,问题更可能出在末道防锈缺失或干燥窗口失控,而非清洗剂去污能力。
Q:水性防锈剂能否用于铝合金件?
A:需选用适配铝材的缓蚀体系,碳钢用防锈剂不可直接套用。具体选型应结合材质与后续工序要求验证。
Q:带防锈膜工件直接进入涂装是否可行?
A:需确认膜层可被涂装前处理工序去除,否则可能影响附着力。建议上线前做兼容性小试。
如果你的工件水基清洗后也出现“出槽时干净、转序前泛锈”的情况,可以先自查四件事:①末道漂洗是否加入了适配材质的水性防锈剂;②漂洗温度是否在45—55℃区间、是否过高;③工件出槽后是否堆叠、是否带液膜过夜;④防锈膜与后续涂装/焊接工序是否做过兼容性验证。这四项里任何一项缺失,闪锈风险就已经存在。
博莱富尔提供免费工况诊断: 把你的工件材质、清洗方式、末道漂洗设置、干燥方式和当前闪锈表现提交至网站咨询入口,我们按“末道防锈—漂洗温度—干燥方式—工序间隔”的顺序帮你拆一遍问题出在哪一段。能公开判断的,评论区直接答;需要看现场或做试样的,约时间过去一起看。 闪锈先别急着换清洗剂,把末道那一步补上,往往比加力更有效。
个人原创,仅供参考
 博莱富尔直供热线:
400-0512-956 / 13405109835
 工业清洗剂源头厂家16年专注研发生产 为企业定制整体解决方案